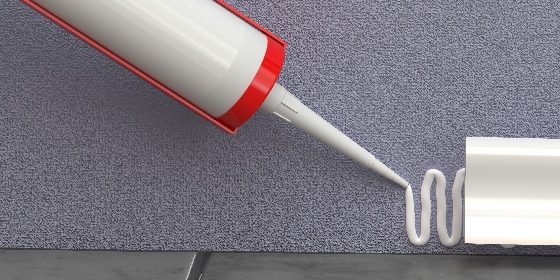

螺栓紧固胶属于厌氧胶粘剂的一类,在隔绝空气的条件下于螺纹表面固化,形成聚合物锁固层,防止紧固件在振动、冲击和温度循环条件下松动。螺栓紧固胶的破坏扭矩和牵出扭矩是评价锁固能力的核心指标,检测评价需要围绕扭矩强度、固化特性、耐环境性能和抗振性能展开系统测试。
一:螺栓紧固胶检测的重要性
螺栓紧固胶检测的重要性体现在紧固安全性保障、产品一致性控制和装配工艺验证三个层面。
紧固安全性保障
在汽车发动机、工程机械和电子设备的装配中,螺纹紧固件的松动可能导致设备故障、泄漏甚至安全事故。螺栓紧固胶的破坏扭矩直接反映锁固强度,破坏扭矩不足的紧固胶在振动条件下可能提前失效。通过扭矩强度测试,可以验证紧固胶是否满足特定规格紧固件的防松要求。
产品一致性控制
螺栓紧固胶的固化速度受引发剂体系、金属离子活性和环境温度的影响。不同批次的紧固胶在固化速度、粘度或扭矩强度上可能存在波动。对每批来料进行关键指标检测,可判断其性能是否符合技术规格,避免因批次差异导致装配质量不稳定。
装配工艺验证
螺栓紧固胶在不同金属基材(钢、不锈钢、铝、镀锌表面)上的固化反应速度差异较大。惰性金属表面可能需要配合底涂剂使用。通过固化速度测试和不同基材上的扭矩强度对比测试,可以确认所选紧固胶与特定装配条件的匹配性。
二:主要检测项目
螺栓紧固胶的检测项目分为扭矩性能、固化特性、物理性能和耐环境性能四个类别。
| 检测类别 | 检测项目 | 检测意义 |
|---|---|---|
| 扭矩性能 | 破坏扭矩、牵出扭矩、扭矩-张力关系 | 量化锁固强度,评价防松能力 |
| 固化特性 | 定位时间、完全固化时间、不同基材固化速度 | 评价固化速度和工艺适用性 |
| 物理性能 | 外观、密度、粘度、触变指数 | 表征胶液的基础物性和施工特性 |
| 耐环境性能 | 耐温性、耐油性、耐盐雾、湿热老化后扭矩保持率 | 评估服役环境下的锁固性能稳定性 |
破坏扭矩是指将固化后的螺纹紧固件拧松时克服胶层粘接力所需的最大扭矩值。牵出扭矩是指紧固件在破坏扭矩之后继续旋转时所测得的平均扭矩,反映锁固持久性。扭矩强度试验使用标准螺栓螺母涂胶固化后,在扭矩试验机上测定破坏扭矩和牵出扭矩,一般要求破坏扭矩不低于标称值的80%。
三:相关标准
螺栓紧固胶检测涉及产品标准、试验方法标准和耐环境性测试方法标准。
- GB/T 18747.1-2002《厌氧胶粘剂扭矩强度的测定(螺纹紧固件)》——规定螺纹紧固件上厌氧胶扭矩强度的测试方法
- HG/T 3737-2018《厌氧胶粘剂》——规定螺纹锁固厌氧胶的产品要求和试验方法,涵盖破坏扭矩和牵出扭矩的测试
- ISO 10964《胶粘剂 螺纹紧固件上厌氧胶粘剂扭矩强度的测定》——国际通用的扭矩强度测试方法
- ASTM D5649《厌氧胶粘剂扭矩强度标准试验方法》——规定破坏扭矩的测试方法
- GB/T 2794《胶粘剂黏度的测定》——用于测定螺栓紧固胶的粘度
- GB 33372-2020《胶粘剂挥发性有机化合物限量》——规定VOC含量的限量要求
GB/T 18747.1-2002是螺纹紧固件上厌氧胶扭矩强度测试的专用国家标准,由全国胶粘剂标准化技术委员会归口。HG/T 3737-2018将厌氧胶按用途分为螺纹锁固、平面密封、管螺纹密封、固持和结构粘接五类,其中螺纹锁固厌氧胶的破坏扭矩和牵出扭矩测试方法在标准中有详细规定。
四:检测流程
螺栓紧固胶检测流程从样品制备到报告出具,各环节需遵循标准方法的要求。
样品接收与预处理
接收螺栓紧固胶液态样品后记录外观、粘度和储存条件。用于扭矩强度测试的标准螺栓螺母组件需经过去脂处理,确保螺纹表面洁净。涂胶后的组装件在标准环境(温度23±2℃,相对湿度50±5%)下按规定时间固化。
扭矩强度测试
破坏扭矩测试将固化后的标准螺栓螺母组件安装至扭矩试验机上,以恒定速率施加拧松方向的扭矩,记录最大扭矩值。牵出扭矩测试在破坏扭矩测试后继续旋转至少360°,记录该范围内的平均扭矩。扭矩-张力关系测试通过应变片或压力传感器同步测量螺栓轴向张力,评估紧固胶对预紧力建立的影响。
固化特性测试
固化速度测试使用标准M10螺栓螺母组件,在规定温度下涂胶组装后每隔一定时间测试扭矩,记录定位时间(达到初步固定强度)和完全固化时间(达到最终强度)。不同基材固化速度对比测试将螺栓组件更换为钢、不锈钢、铝或镀锌表面,评估基材活性对固化速度的影响。
耐环境性能测试
耐温性测试将固化试样置于高低温循环箱中,在-40℃至150℃范围内进行规定次数的循环后测试扭矩强度衰减率。耐油性测试将试样浸泡于指定油品中,在规定温度和时间处理后测试扭矩保持率。盐雾测试将固化试样置于盐雾箱中,按GB/T 1771方法进行规定时间的暴露后评估扭矩变化。
五:第三方检测服务
第三方检测机构在螺栓紧固胶检测中提供产品检测、工艺验证和耐环境性评价等技术服务。
检测对象覆盖
可检测螺纹锁固厌氧胶、微胶囊螺纹锁固胶、管螺纹密封厌氧胶等类型,适用于汽车制造、工程机械、电子封装和管道安装等领域的紧固胶产品评价。
设备与条件
配备扭矩试验机(适配不同规格的标准螺栓螺母组件)、万能材料试验机、高低温循环箱、盐雾试验箱、旋转粘度计、恒温恒湿箱等设备。扭矩试验机可精确控制拧松速率和角度,满足破坏扭矩和牵出扭矩的测试要求。
服务内容
提供来料检验、成品抽检、供应商评价对比检测和装配工艺验证等服务。对于汽车行业客户,可参照SAE J1756或QC/T 794等标准完成专项检测。对于需要评估紧固胶在不同金属基材上固化性能的客户,可配合完成多基材对比试验。
六:锁固抗振评价
螺栓紧固胶的锁固抗振评价需要将扭矩强度、固化速度和耐环境性能结合分析。
扭矩强度判定
破坏扭矩应满足产品技术条件或HG/T 3737中对应强度等级的要求,通常要求破坏扭矩不低于标称值的80%。牵出扭矩与破坏扭矩的比值可辅助判断胶层的韧性特征。同一批次内多个试样的扭矩值变异系数应控制在合理范围内,变异系数过大通常提示固化工艺存在波动。
固化速度评价
定位时间反映装配件达到初步固定所需的时间,与装配线节拍匹配性直接相关。完全固化时间反映达到最终强度所需的时间。固化速度受基材活性和环境温度的影响显著,评价时应注明测试条件。对于需要在低温环境下施工的装配场景,需特别关注低温条件下的固化速度数据。
抗振性能评价
振动条件下的防松能力是螺栓紧固胶的核心功能。耐温性测试后的扭矩强度衰减率是评价紧固胶高温适用性的关键指标,在150℃条件下经历热老化后扭矩保持率低于80%的产品,不适用于长期高温服役的紧固场景。耐油性和耐盐雾测试结果用于评估紧固胶在汽车发动机舱、户外设备等特定环境中的适用性。
七:总结
螺栓紧固胶检测的核心在于评价扭矩强度和固化特性。破坏扭矩和牵出扭矩构成了锁固性能评价的基本框架,固化速度决定了装配工艺的适配性,耐环境性测试则为特定服役条件下的适用性判断提供数据支撑。企业应建立覆盖来料检验和批次趋势监控的紧固胶检测体系,将检测数据纳入供应商评价和装配工艺参数确认过程,以降低紧固失效风险。
关于广州德恺检测
广州德恺检测是一家第三方检测服务机构,业务涵盖材料检测、成分分析、EMC检测等领域。所属集团具备CNAS、CMA资质,在全国各地设有分部,拥有10年检测经验。在螺栓紧固胶检测方面,可依据GB/T 18747.1-2002、HG/T 3737-2018、ISO 10964、ASTM D5649等标准开展破坏扭矩、牵出扭矩、固化速度、粘度及耐环境性等项目的检测,配备扭矩试验机、万能材料试验机、高低温循环箱、盐雾试验箱等设备。
欢迎联系专业工程师,获取螺栓紧固胶检测的详细试验方案。检测周期为7至10个工作日,报价范围为1500元至4000元/组,具体费用根据检测项目组合、样品数量及报告要求确定。