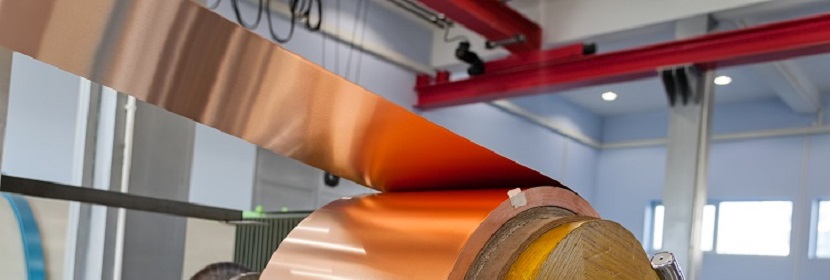

挠性覆铜箔耐热冲击试验是评估柔性印制电路板基材在高温冲击下耐热性能的核心检测方法。挠性覆铜箔是制造柔性印制电路板(FPC)的基础材料,在焊接组装过程中需要承受高温冲击——回流焊、波峰焊和手工焊接都会使基材经历急剧的温度变化。耐热冲击性能不足的基材在焊接后可能出现起泡、分层和铜箔剥离等缺陷,直接影响电路板的电气性能和可靠性。耐热冲击试验通过模拟高温冲击工况,评估挠性覆铜箔的耐热性能,为材料选型和工艺控制提供数据支撑。
一:耐热冲击试验意义
挠性覆铜箔由绝缘基膜和铜箔复合而成,常用的绝缘基膜材料包括聚酰亚胺(PI)、聚酯(PET)和液晶聚合物(LCP)等。基膜与铜箔之间的粘结层在高温下可能发生软化、分解或吸湿膨胀,导致界面粘结强度下降。水分子在高温下快速汽化产生的蒸汽压,是引发起泡和分层的主要原因。
耐热冲击试验的意义体现在产品全生命周期的多个环节。在材料研发阶段,试验数据可帮助工程师判断不同粘结剂体系和基膜材料对耐热性能的影响,指导配方优化。在来料检验阶段,耐热冲击试验是验证批次产品一致性的有效手段。在工艺验证阶段,耐热冲击试验可评价焊接工艺参数对基材的影响。
工程师在检测实践中发现,挠性覆铜箔耐热冲击试验中最容易被忽视的问题是试样预处理条件对试验结果的影响。IPC-TM-650 2.4.13 Method B规定,试样应在空气循环烘箱中135℃下预处理1小时,以去除多余的水分。若试样未充分干燥,残留的水分在高温浮焊时快速汽化,可能导致非代表性的起泡和分层,使试验结果偏高。检测经验表明,未预处理试样与经预处理试样的浮焊试验结果可能存在一个等级以上的差异。建议严格按照标准规定的预处理条件执行。
另一个值得关注的实践问题是助焊剂的使用。IPC-TM-650 2.4.13 Method A采用松香助焊剂,Method B不要求使用助焊剂。部分实验室在试验时统一使用助焊剂,虽然操作简便但可能改变试样的表面状态和热传递特性。建议根据选定的试验方法确定助焊剂的使用方式。
二:试验条件与方法
浮焊试验
浮焊试验是挠性覆铜箔耐热冲击试验中最常用的方法。IPC-TM-650 2.4.13规定了挠性印制电路材料的耐浮焊性试验方法。Method A(指定为Solder Float Resistance,方法A)使用松香助焊剂进行试验。Method B(指定为Solder Float Resistance,方法B)不要求使用助焊剂,试样在空气循环烘箱中135℃预处理1小时后进行浮焊试验。试样浮在熔融焊料表面保持规定时间,通常为288℃下10秒。试验后检查试样是否出现分层、起泡或铜箔剥离。
热应力试验
IPC-TM-650 2.6.7.2规定了层压板的热应力试验方法,适用于评估印制板在制造过程中形成的互连质量。该试验方法将试样暴露于极端温度变化中,以捕获制造缺陷。试验温度循环的变化速率定义为表面测量至少1℃/秒或更高。对于刚性板热应力试验,漂锡温度常用288℃。
试样要求
IPC-TM-650 2.4.13 Method B要求至少测试两个试样。对于双面覆铜板,建议使用两个试样以获得更可靠的评价结果。试样尺寸根据标准要求裁取,通常为50mm×50mm。试样表面应无划痕、气泡和杂质。
三:相关标准
| 标准编号 | 标准名称 | 适用对象与核心内容 |
|---|---|---|
| IPC-TM-650 2.4.13 | 挠性印制电路材料耐浮焊性试验方法 | 核心标准,Method A使用松香助焊剂,Method B不要求助焊剂并使用135℃/1h预处理,试验条件通常为288℃下10秒 |
| IPC-TM-650 2.6.7.2 | 热冲击、热循环和连续性试验方法 | 规定层压板的热应力试验方法,温度变化速率≥1℃/秒,适用于评估互连质量 |
| IPC-6013 | 柔性印制板资格鉴定和性能规范 | 规定柔性印制板的质量和可靠性要求,热冲击试验常用条件为-40℃至+125℃,15分钟驻留,100至500循环 |
IPC-TM-650 2.4.13是挠性覆铜箔耐热冲击试验的核心标准,规定了挠性印制电路材料的耐浮焊性试验方法,包括Method A(使用松香助焊剂)和Method B(不要求助焊剂,使用135℃/1h预处理)。IPC-TM-650 2.6.7.2规定了层压板的热应力试验方法。IPC-6013规定了柔性印制板的热冲击试验条件,常用为-40℃至+125℃,15分钟驻留,100至500循环。检测方案设计时,应根据产品类型和评价目的选择合适的试验方法。
四:试验流程
- 试样制备:按标准裁取规定尺寸的试样。试样表面应无划痕、气泡和杂质。对于双面覆铜板,建议制备两个试样。
- 试样预处理:对于IPC-TM-650 2.4.13 Method B,将试样在空气循环烘箱中135℃预处理1小时,去除多余水分。
- 浮焊试验实施:将试样浮在熔融焊料表面,焊料温度通常为288℃,保持规定时间(通常为10秒)。对于Method A,试样表面涂覆松香助焊剂。
- 冷却与外观检查:取出试样冷却至室温,在放大镜下检查试样表面是否出现起泡、分层或铜箔剥离。
- 剥离强度测试(可选):如需定量评价耐热冲击对界面粘结性能的影响,可在浮焊试验后进行剥离强度测试,与初始剥离强度对比。
- 报告出具:汇总试验条件、外观检查结果和剥离强度变化数据,出具检测报告。
五:第三方试验服务
挠性覆铜箔耐热冲击试验对浮焊温度的控制精度和试样预处理条件的准确性有较高要求。焊料温度的波动会影响热冲击的严酷程度,预处理不充分可能导致非代表性的起泡和分层。专业检测机构会定期校准焊料槽的温度控制系统。
第三方检测机构在挠性覆铜箔耐热冲击评价方面的服务包括:按照IPC-TM-650 2.4.13进行浮焊试验;按照IPC-TM-650 2.6.7.2进行热应力试验;按照IPC-6013进行热冲击试验;以及试验前后的外观检查和剥离强度测试。
在检测方案设计方面,第三方机构可根据覆铜箔的类型和应用场景,建议合适的试验温度和试验时间。需要说明的是,耐热冲击试验的结果主要用于材料间的相对比较和质量控制。
六:热冲击评价
外观评价
外观评价是挠性覆铜箔耐热冲击试验最基础的评价环节。评价依据为试样表面是否出现起泡、分层和铜箔剥离。起泡表现为局部区域与基膜分离形成泡状隆起;分层表现为层间分离;铜箔剥离表现为铜箔与基膜之间的粘结失效。工程师建议在试验报告中记录缺陷的类型、尺寸和位置。
剥离强度变化评价
浮焊试验后的剥离强度变化可定量评价耐热冲击对界面粘结性能的影响。剥离强度按IPC-TM-650 2.4.9进行测试。工程师建议在试验前后分别测试剥离强度,计算保持率。剥离强度保持率越低,表明耐热冲击对界面粘结性能的损伤越大。
热冲击循环试验
对于需要评价长期热冲击耐受能力的场合,可进行热冲击循环试验。IPC-6013规定了柔性印制板的热冲击试验条件,常用为-40℃至+125℃,15分钟驻留,100至500循环。试验后评价试样的外观和电气性能变化。
七:总结
挠性覆铜箔耐热冲击试验是评估柔性印制电路板基材耐热性能的核心技术手段。IPC-TM-650 2.4.13是浮焊试验的核心标准,规定了Method A(使用松香助焊剂)和Method B(不使用助焊剂,135℃/1h预处理)两种方法。试样预处理条件和助焊剂使用方式对试验结果有显著影响,应在试验方案中予以明确。外观评价、剥离强度变化评价和热冲击循环试验是核心评价内容。第三方检测机构在浮焊试验设备校准、方案设计和数据分析方面的专业能力,可为挠性覆铜箔生产企业的产品质量控制和研发验证提供可靠支撑。
关于广州德恺检测
广州德恺检测是一家专业的第三方检测机构,业务涵盖材料检测、成分分析、EMC检测等领域。所属集团具备CNAS、CMA资质,在全国各地设有分部,拥有10年检测经验。在挠性覆铜箔检测方面,可提供浮焊试验、热应力试验、热冲击循环试验及剥离强度测试等服务。
欢迎联系专业工程师,获取挠性覆铜箔耐热冲击试验方案的详细周期与报价。我们将根据材料类型、应用场景和评价要求,为您制定针对性的耐热冲击检测方案。