
当金属零件尺寸较小、性能区域局部化,或者需要研究表层、涂层和梯度区域时,传统宏观力学试样往往难以直接获取目标位置的性能。仪器化压入试验通过记录加载和卸载过程中压头载荷与位移变化,为局部硬度及相关材料参数评价提供了另一种技术路径。
一:需求确认要点
截至2026年9月,GB/T 21838.1-2019《金属材料 硬度和材料参数的仪器化压入试验 第1部分:试验方法》处于现行状态。GB/T 21838.2-2022规定试验机检验和校准,GB/T 21838.3-2022涉及标准块标定,覆盖层则可参考现行GB/T 21838.4-2020。
GB/T 21838.5-2025《金属材料 硬度和材料参数的仪器化压入试验 第5部分:线弹性动态仪器化压入试验(DIIT)》已于2026年5月1日实施。委托前应明确测试的是块体材料、表面改性层还是覆盖层,以及希望得到硬度、弹性响应还是深度方向变化,避免把“压入检测”作为一个没有尺度边界的通用项目。
二:检测项目与方法
仪器化压入的基本信息
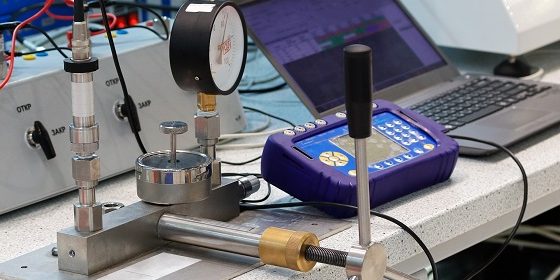
试验过程中,压头以受控方式压入材料表面并记录载荷—位移数据。与只读取最终压痕尺寸的传统硬度方法相比,仪器化压入能够利用加载和卸载曲线分析材料在局部区域的力学响应。具体可报告哪些参数,应依据试验方法、测试尺度及数据质量确定。
不同测试对象需要不同策略
| 测试对象 | 主要关注点 | 关键影响因素 | 典型用途 |
|---|---|---|---|
| 块体金属 | 局部硬度及材料参数 | 组织、表面状态 | 材料比较 |
| 热处理区域 | 性能梯度 | 压入位置与间距 | 工艺评价 |
| 焊接接头 | 不同组织区域差异 | 区域定位 | 接头分析 |
| 金属覆盖层 | 覆盖层局部性能 | 厚度、基体效应 | 表层质量评价 |
| 微小零件 | 有限区域力学响应 | 边缘和几何约束 | 微区检测 |
| 梯度材料 | 深度或位置变化 | 载荷、间距、组织 | 性能分布研究 |
覆盖层测试尤其需要控制压入尺度
GB/T 21838.4-2020专门针对金属和非金属覆盖层的仪器化压入试验。测试覆盖层时,压入深度与涂层厚度、基体性质之间存在密切关系;如果压入过深,结果可能明显受到基体影响。反之,载荷过低又会提高表面粗糙度和仪器分辨能力对结果的影响。
表面制备与测点设计
微小尺度测试对表面状态更加敏感。粗糙、氧化、污染或制样引入的变形层都可能改变载荷—位移曲线。对于组织不均匀材料,还应根据晶粒、相区和目标区域设计足够数量的测点,不能用一个偶然落在特殊组织上的压痕代表整个材料。
- 测试尺度:根据材料、覆盖层厚度和目标区域选择适当载荷与压入深度。
- 测点位置:避开不希望测量的边缘、孔洞或明显缺陷,并记录实际区域。
- 测点数量:非均匀材料应通过多点结果反映离散程度,而不是只报告单值。
- 设备状态:试验机检验、校准及标准块标定应符合对应标准体系要求。
三:结果如何正确使用
仪器化压入特别适合做局部性能比较。例如比较热处理前后、焊缝与母材、表层与内部或正常件与失效件的差异。但结果属于特定试验尺度下的材料响应,不能在缺乏验证关系时直接等同于宏观拉伸试验所得的全部材料性能。
- 材料筛选:在统一制样、载荷和数据处理条件下比较候选材料的局部力学差异。
- 工艺评价:观察热处理、表面强化或焊接过程是否形成预期的性能分布。
- 覆盖层控制:比较不同批次或工艺条件下表层硬度及相关参数的稳定性。
- 失效分析:对失效区域与正常区域进行对应测量,寻找局部软化、硬化或梯度变化线索。
- 研发研究:通过位置或深度系列测试建立微区性能图谱,为材料设计提供数据。
若企业需要将压入参数转化为其他宏观性能指标,应确认是否存在针对具体材料、结构和方法建立的有效相关关系。未经验证的经验换算容易受到材料组织、加工硬化和测试尺度影响,不宜作为正式验收的唯一依据。
四:常见误区
把仪器化压入等同于普通硬度测试
两者都涉及压头与材料接触,但测量和数据分析逻辑不同。仪器化压入连续记录载荷与位移,可获得更丰富的局部响应信息。项目委托时应明确需要的参数及标准方法,而不是只写“测硬度”。
认为压痕越小越能代表材料真实状态
测试尺度减小时,表面粗糙度、氧化层、单个晶粒、第二相和设备分辨能力的影响反而可能增大。压痕尺寸应与目标结构尺度相匹配,小载荷并不天然意味着结果更准确。
直接比较不同载荷和不同方法的数据
材料存在尺度效应、组织非均匀性和表面影响时,不同试验条件所得数值可能存在系统差异。跨实验室或跨批次比较时,应尽可能统一压头、载荷、测试程序、制样和数据处理规则。
五:实用建议
- 明确目标区域:送样时标记焊缝、热影响区、表面层或异常位置,减少测错区域的风险。
- 提供结构信息:覆盖层项目尽可能提供层厚、基体材料和制备工艺,以便设计压入尺度。
- 保留对照样:工艺异常和失效项目同时提供正常件,可以显著提高差异解释能力。
- 统一试验条件:需要长期监控批次变化时固定制样、测点和测试程序,建立可比较的数据基线。
对于2026年已经实施的GB/T 21838.5-2025动态仪器化压入方法,也应根据实际研究目标决定是否采用。新标准提供新的技术路径,并不意味着传统静态仪器化压入项目全部需要改用动态方法,企业应根据参数需求和产品特征选择。
六:总结
金属材料仪器化压入检测的优势在于以较小测试区域获得局部力学响应,但其有效应用依赖于测试尺度、表面状态、测点位置和基体影响的严格控制。企业应依据GB/T 21838系列现行标准明确测试对象和目标参数,并将结果用于材料比较、工艺评价和失效调查,而不是脱离方法边界进行简单宏观性能换算。
公司介绍
广州德恺检测提供第三方检测和材料检测相关服务,所属集团具备CNAS、CMA资质,在全国各地设有分部并拥有10年检测经验,可围绕金属材料局部性能评价及质量问题协助梳理检测需求。
欢迎联系专业工程师咨询金属材料压入检测,可根据块体、覆盖层、焊接区域或表面处理层制定测试方案;具体周期取决于制样、测点数量和目标参数,确认样品结构后提供详细制样周期、检测周期、送样要求及逐项报价。