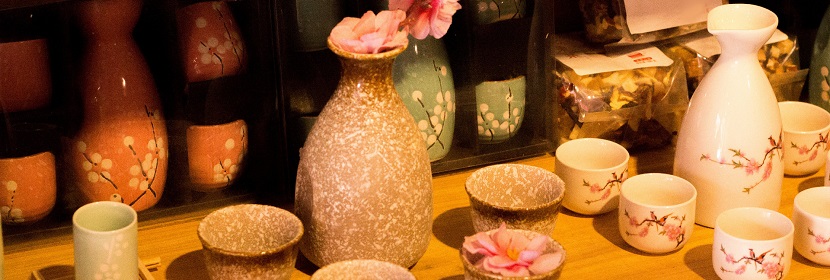

陶瓷酒瓶在高端白酒和保健酒包装中占据重要位置,其密封性能和化学安全性直接影响酒液在长期储存中的品质稳定性。陶瓷材料的坯体配方和釉料成分中可能含有铅、镉等重金属,在酸性酒液环境中存在溶出风险。同时,陶瓷瓶的密封匹配度决定了酒液是否会因渗漏或挥发而损失。
一:陶瓷酒瓶检测意义
陶瓷酒瓶与玻璃酒瓶的主要差异在于材料的多孔性和釉面的不连续性。陶瓷坯体即使烧结后仍保留一定的吸水率,如果釉面存在针孔或裂纹,酒液可能渗入坯体导致包装失效。GB 4806.4-2016《食品安全国家标准 陶瓷制品》对铅和镉的迁移量设定了明确限值,陶瓷酒瓶作为直接接触酒类的包装容器,铅迁移量通常要求≤0.5mg/L、镉迁移量≤0.25mg/L。检测的目的在于验证密封可靠性和化学安全性,防止酒液渗漏和重金属污染。
二:主要检测项目
密封性能与物理性能
| 检测项目 | 测试方法 | 评价要点 |
|---|---|---|
| 密封性 | 负压检测法,施加-0.05MPa负压保持30秒,观察是否漏水、进气 | 瓶口与瓶盖的密封匹配度,确保长期储存无泄漏 |
| 抗压强度 | 压力试验机垂直施压,测定最大承载值 | 典型要求≥30MPa,验证堆码运输中的抗变形能力 |
| 热稳定性 | 高温(100℃至150℃)与低温(-20℃)交替循环,观察釉面开裂或结构形变 | 评估极端温度下的耐受性能 |
| 吸水率 | 煮沸法或真空法,GB/T 3299 | 陶瓷坯体的烧结程度,吸水率越低致密性越好 |
| 垂直度与尺寸偏差 | 测量瓶口直径、瓶身高度和垂直度 | 符合灌装设备要求 |
化学安全指标
| 检测项目 | 测试方法 | 限值要求 |
|---|---|---|
| 铅(Pb)溶出量 | 4%乙酸浸泡24h,AAS或ICP-MS | ≤0.5 mg/L(GB 4806.4-2016) |
| 镉(Cd)溶出量 | 4%乙酸浸泡24h,AAS或ICP-MS | ≤0.25 mg/L |
| 外观质量 | 目视检查与仪器测量 | 无釉面气泡、针孔、缺釉和裂纹 |
内压与透气性能
- 耐内压性:模拟灌装和运输中的内部压力变化,确保瓶体不破裂。
- 透气性能:评估瓶体材料对氧气和二氧化碳的阻隔能力,影响酒液品质保持。
三:相关标准
| 标准编号 | 标准名称 | 适用内容 |
|---|---|---|
| GB 4806.4-2016 | 食品安全国家标准 陶瓷制品 | 陶瓷制品化学安全核心标准,规定铅镉溶出限值 |
| GB/T 3532-2009 | 日用陶瓷 | 日用陶瓷产品的技术要求 |
| GB/T 3299 | 日用陶瓷器吸水率的测定 | 吸水率测试方法 |
| GB/T 4546-2008 | 玻璃容器 耐内压力试验方法 | 耐内压测试方法,陶瓷酒瓶可参照执行 |
| GB 31604.24-2016 | 食品安全国家标准 镉迁移量的测定 | 镉迁移量测试方法 |
| GB 31604.34-2016 | 食品安全国家标准 铅的测定和迁移量的测定 | 铅迁移量测试方法 |
四:检测流程
- 样品接收与外观检查:目视检查瓶体是否有釉面气泡、针孔、缺釉、裂纹和变形,测量瓶口直径、瓶身高度和垂直度。
- 吸水率测试:按GB/T 3299方法测定陶瓷坯体的吸水率,评估烧结致密程度。
- 密封性测试:采用负压法,将装满水的酒瓶密封后放入密封测试装置,施加-0.05MPa负压保持30秒,观察是否出现漏水或进气现象。
- 抗压强度测试:压力试验机对酒瓶垂直施压,记录最大承载值。
- 热稳定性测试:高温与低温交替循环,观察釉面和瓶体是否出现开裂或形变。
- 化学安全检测:4%乙酸浸泡液制备后,采用AAS或ICP-MS测定铅和镉的溶出量。
- 报告编制:汇总各分项数据,对照GB 4806.4-2016判定,出具检测报告。
五:第三方检测服务
具备CNAS、CMA资质的第三方检测机构可为陶瓷酒瓶提供密封性能、抗压强度、热稳定性、吸水率和铅镉溶出量的全项检测服务。实验室配备压力试验机、密封测试仪、高低温试验箱、原子吸收光谱仪(AAS)、电感耦合等离子体质谱仪(ICP-MS)、吸水率测试装置等设备。检测能力覆盖GB 4806.4-2016和GB/T 3532-2009标准规定的全部项目,可根据陶瓷酒瓶的釉料类型和瓶盖材质定制检测方案。
六:酒类包装安全评价
陶瓷酒瓶的安全性评价需要将密封性能和化学安全性作为两个核心维度。密封性能方面,负压检测法可以快速发现瓶口与瓶盖配合处的微泄漏,但实际储存中的密封失效往往与瓶盖材料的老化和酒瓶的尺寸公差有关。评价时应同时确认瓶口尺寸的批次一致性和瓶盖材料的密封耐久性。对于长期储存的高端白酒,密封性的评价周期可以适当延长,模拟实际储存条件下的密封保持能力。
化学安全性方面,铅和镉的溶出是陶瓷酒瓶最需要关注的风险。釉料配方中铅镉的含量、烧成温度和釉层厚度都会影响最终的溶出水平。釉面存在针孔或裂纹时,酒液可能直接接触坯体,坯体中的重金属溶出风险更高。陶瓷酒瓶在回收使用场景下,长期暴露于潮湿储运环境可能导致釉面损伤,需要重新进行溶出量检测。吸水率反映的是坯体的烧结质量,吸水率过高不仅影响瓶体强度,也会增加酒液渗入坯体的风险。企业在选择陶瓷酒瓶供应商时,应要求提供全项检测报告,并定期进行批次抽检。
七:总结
陶瓷酒瓶的检测需要覆盖密封性能、机械强度、热稳定性和化学安全性四个维度。密封性和抗压强度决定了包装在灌装和运输中的可靠性,热稳定性反映瓶体对温度变化的耐受能力,铅镉溶出量则控制酒液与陶瓷材料长期接触的化学安全风险。生产企业应将釉料配方安全性、烧成工艺稳定性和瓶口尺寸精度作为质量控制的关键点,建立从原料入厂到成品出厂的三级检测体系。
关于广州德恺检测
广州德恺检测是一家专业的第三方检测机构,业务涵盖检测服务、材料检测、成分分析和EMC检测。所属集团具备CNAS、CMA资质,在全国各地设有分部,拥有10年检测经验。针对陶瓷酒瓶的检测需求,可提供密封性能、抗压强度、热稳定性、吸水率及铅镉溶出量检测的完整方案。欢迎联系专业工程师,获取陶瓷酒瓶检测的详细测试方案,常规检测周期为7至12个工作日,报价范围在1800元至4500元之间,具体费用根据检测项目组合和样品数量确定。